

Industri nyheder
Hjem / Nyheder / Industri nyheder / Skip Stranding Machine: Arbejdsprincip, læggelængde og hvordan man vælger
Hjem / Nyheder / Industri nyheder / Skip Stranding Machine: Arbejdsprincip, læggelængde og hvordan man vælger
NYHEDER


Skip Stranding Machine: Arbejdsprincip, læggelængde og hvordan man vælger
2026-10-10
Et parti fleksibelt robotkabel kommer tilbage fra en kunde, fordi lederen knækker ved den snævre bøjning bag stikket, og trådene i den afisolerede ende allerede er begyndt at springe fra hinanden. Isoleringen bestod hver elektrisk test. Konduktøren lå ikke. I tilfælde som dette starter korrektionen sædvanligvis på strandingsstadiet snarere end ved ekstruderen.
En skip stranding maskine er en leder stranding maskine, der lægger de enkelte ledninger med et afbrudt, periodisk vende lay, et S-Z mønster, i stedet for en kontinuerlig helix, der løber i én retning. Fordi snoningen vender med faste intervaller, akkumulerer tråden aldrig den samme lagrede torsion, som et konventionelt koncentrisk lag opbygger, så den færdige leder forbliver fleksibel og forudsigelig, når den bøjes, skæres eller krympes.
Det enkelte procesvalg ændrer tre ting, som et kabelanlæg rent faktisk måler: minimum bøjningsradius, cut-end stabilitet, og hvor meget lederen bekæmper ekstruderingslinjen nedstrøms. Det følgende dækker over, hvordan processen fungerer, hvor den tjener sine omkostninger, hvad der hører til i en købsspecifikation, og de fejl, der opstår, når en maskine er sat forkert op.
Hvad er en Skip Stranding Machine?
En skip stranding-maskine beskrives bedst som en strander plus synkroniseret reverseringskontrol: den mekaniske hardware er tæt på standard stranding-udstyr, mens selve læggemønsteret skabes af timing.
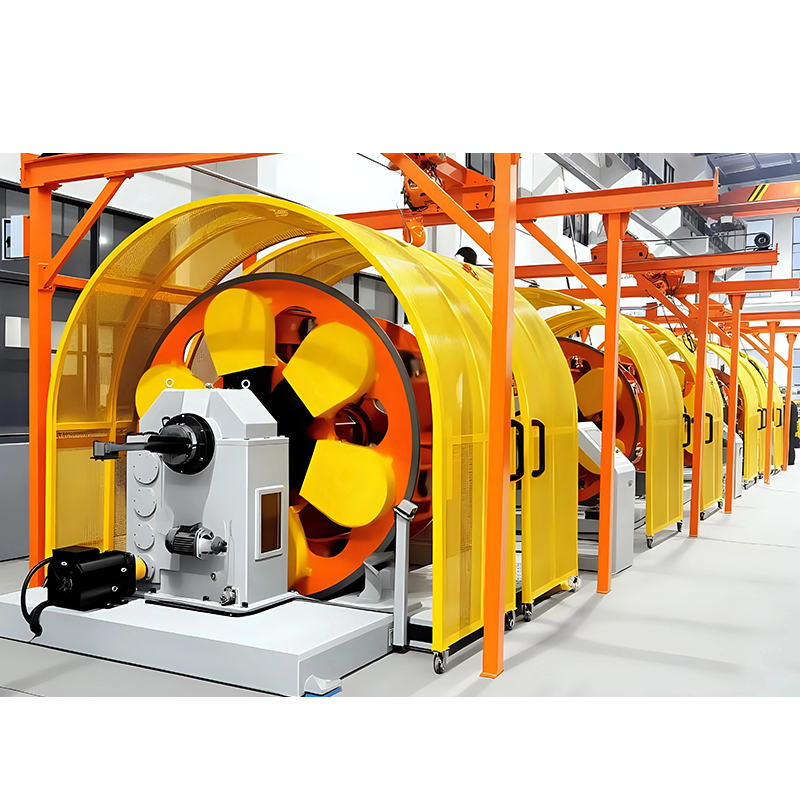
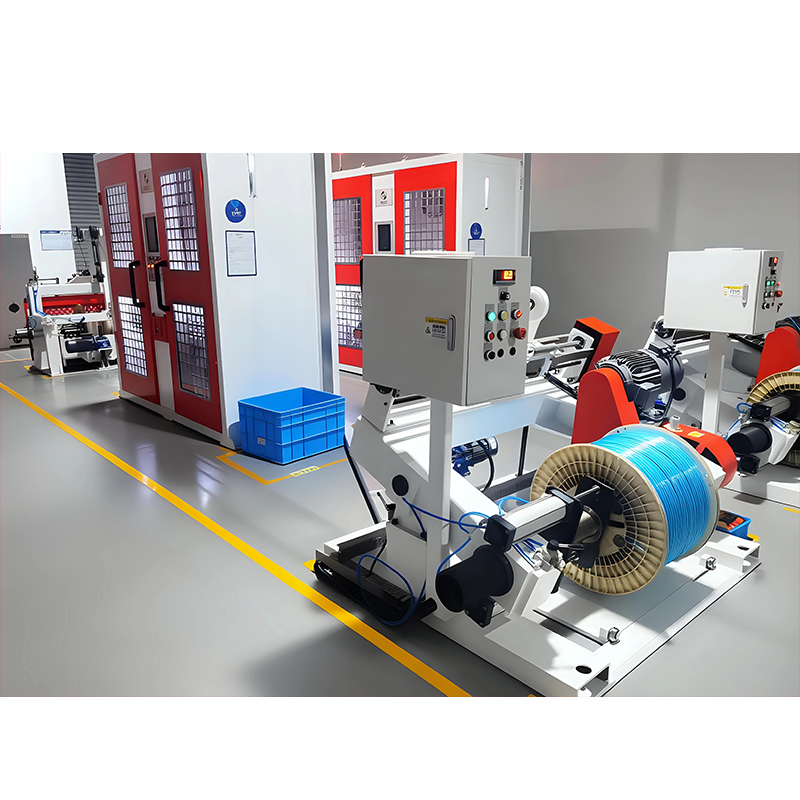
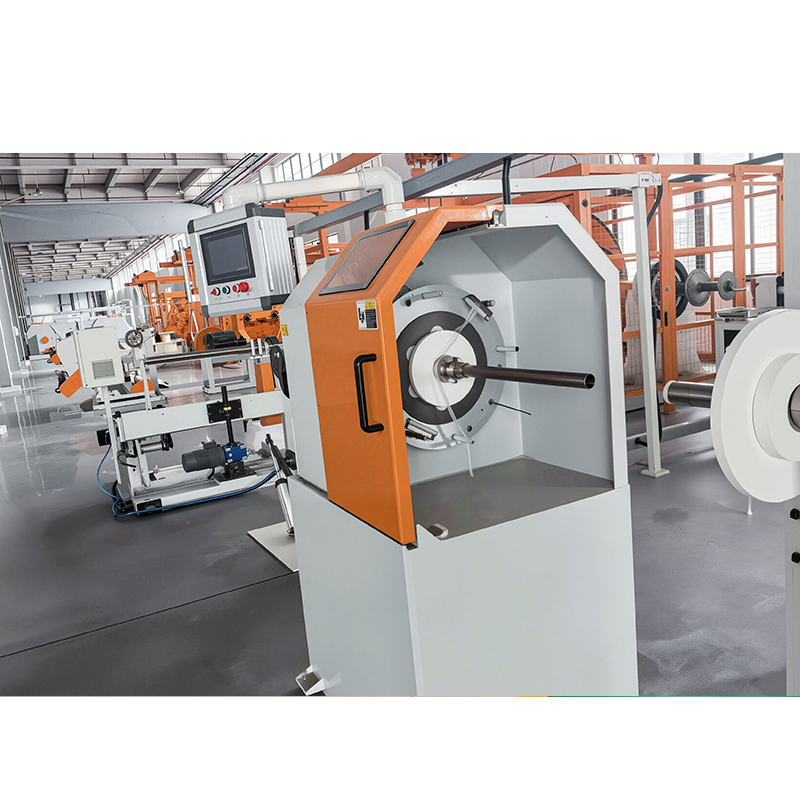
På maskinsiden finder du en pay-off, roterende buer eller en roterende ramme, der bærer trådspolerne, en udlægningsplade eller formematrice og en kapstan eller aftrækker. Den kendetegnende del er kontrolforholdet mellem stævnrotation og optagningshastighed, fordi dette forhold definerer læggelængden. Drej buerne hurtigere ved samme linjehastighed, og lægget forkortes; kør linen hurtigere med samme buehastighed og lægget forlænges.
I en overspringslægning kører controlleren buerne fremad i en bestemt længde af lederen, vender dem om i en sammenlignelig længde og gentager derefter. Det punkt, hvor retningen ændres, er vendepunktet, og dets afstand er den vigtigste enkeltindstilling på maskinen efter selve læggelængden. Vendeintervaller falder normalt et sted mellem cirka en halv meter og tre meter, men den rigtige værdi kommer altid fra det færdige kabels flexkrav, ikke fra en fast maskinkonstant.
En praktisk advarsel om terminologi: Leverandører bruger "spring stranding" løst, og nogle kataloger anvender det til enhver proces med alternerende lægning. Før du sammenligner tilbud, skal du bekræfte tre tal skriftligt: læggelængde i hver retning, vendingsinterval og den buehastighed, maskinen når ved arbejdslinjehastighed. Den oversigt over kabelstrengemaskinetyper er en nyttig ledsager, hvis du først har brug for det bredere ordforråd.
Hvordan Skip Stranding kan sammenlignes med andre konduktorkonstruktioner
Skip stranding er en af tre almindelige måder at bygge en strandet leder på, og det er kun det rigtige svar til et specifikt sæt krav.
| Attribut | Spring over (S-Z) stranding | Ægte koncentrisk stranding | Bundet stranding |
| Læg mønster | Skiftende S og Z med faste intervaller | Kontinuerlig enkelt retning, lagretning omvendt pr. lag | Kontinuerlig enkelt retning, ingen definerede lag |
| Typisk liggelængde | Længere, indstillet efter retning, så det passer til bøjningsradius | Tæt og tæt styret pr. lag | Kort, behandlet som ikke-kritisk |
| Fleksibilitet | Høj, med lidt genoprette drejningsmoment | Moderat | Høj, men rundheden lider |
| Cut-end adfærd | Strenge holder sammen med minimal vridning | Let snoet, skal ofte bindes eller tapes | Har tendens til at blusse |
| Rundhed | Godt | Bedste | Fattigste |
| Linjehastighedspotentiale | Høj, begrænset af reverseringssynkronisering | Høj, begrænset af buehastighed | Højest |
| Typisk brug | Robot-, trækkæde-, svejse-, medicinsk- og automobilkabel | Strøm-, overhead- og styrekabel | Fleksible ledninger og lille tilslutningsledning |
Hvor skip-strandede dirigenter tjener deres omkostninger
Overspringsstranding betaler sig selv, hvor end en konduktør skal overleve gentagne bøjninger eller skal afsluttes i hånden i marken, fordi lægget udfører det arbejde, som bindere og bånd ellers ville gøre.
- Robotarm og leddelt maskinkabel, hvor lederen bøjes tusindvis af gange over en lille radius.
- Drag-chain (kontinuerlig flex) kabel i værktøjsmaskiner og automatiserede håndteringssystemer.
- Svejsekabel og andre håndbårne ledninger, der trækkes og rulles dagligt.
- Ledere til bil- og nyenergiledninger, inklusive kobber- og aluminiumskinnesamlinger, der afsluttes og bøjes under montering.
- Medicinske og instrumenteringsledninger, hvor en afisoleret ende skal forblive ryddelig uden ekstra sleeving.
Spring stranding er ikke universelt. En højfrekvent dataleder har brug for et stramt, stabilt lag for at holde sin elektriske længde og impedans, og overhead- og strømledere er afhængige af den mekaniske balance, som ægte koncentriske lag giver. Når en kunde specificerer en stabil karakteristisk impedans, er et konventionelt læg normalt det bedste svar.
Fem parametre, der afgør, om overspringsstranding virker
Fem indstillinger styrer resultatet, og justering af en af dem ændrer de andre.
- Læg længde i hver retning. For kort og lederen stivner og modstår bøjning; for lang, og strengene adskilles ved formningsmatricen. Start fra den mindste bøjningsradius, det færdige kabel skal overleve og arbejde baglæns.
- Per-wire pay-off spænding. Ujævn spænding er den mest almindelige årsag til fuglebur. Hver undertråd skal fremføres med samme spænding, og spændingen bør måles i stedet for at bedømmes efter følelse.
- Tilbageførselssynkronisering. Vendepunktet skal lande med samme lederlængde hver cyklus. Capstan slip, slidte bælter og aggressiv acceleration skubber alle vendepunkter ud af position.
- Optag spænding og traversering. Optaget skal være fast nok til at holde lægget lukket, men let nok til ikke at fladgøre lederen. En dårligt indstillet travers giver bløde, bølgede sektioner, der først kommer frem efter ekstrudering.
- Indgående ledningskvalitet. Diametertolerance, overfladefinish og trækningssmøring vises alle i det strandede resultat. En æglægning, der løber rent på det ene ledningsparti, kan fuglebure på det næste.
Angivelse af en Skip Stranding Machine: En købers tjekliste
Den hurtigste måde at sammenligne tilbud på er at fiksere lederen først og lade maskinen følge efter, fordi to maskiner med samme nominelle buehastighed kan levere meget forskellig lægningskonsistens på den samme leder.
Tilpas platformen til lederen
Dobbeltbuemaskiner passer til produktion af mellemstore og store ledere med højere output, hvor de to buer balancerer hinanden og tillader hurtigere rotation uden vibrationer. Back-twist pair stranders passer til konstruktioner, der skal afvikles rent i den afskårne ende. Cantilever enkeltstrengere vælges typisk til mindre kerner, kortere løb og hyppige produktskift.
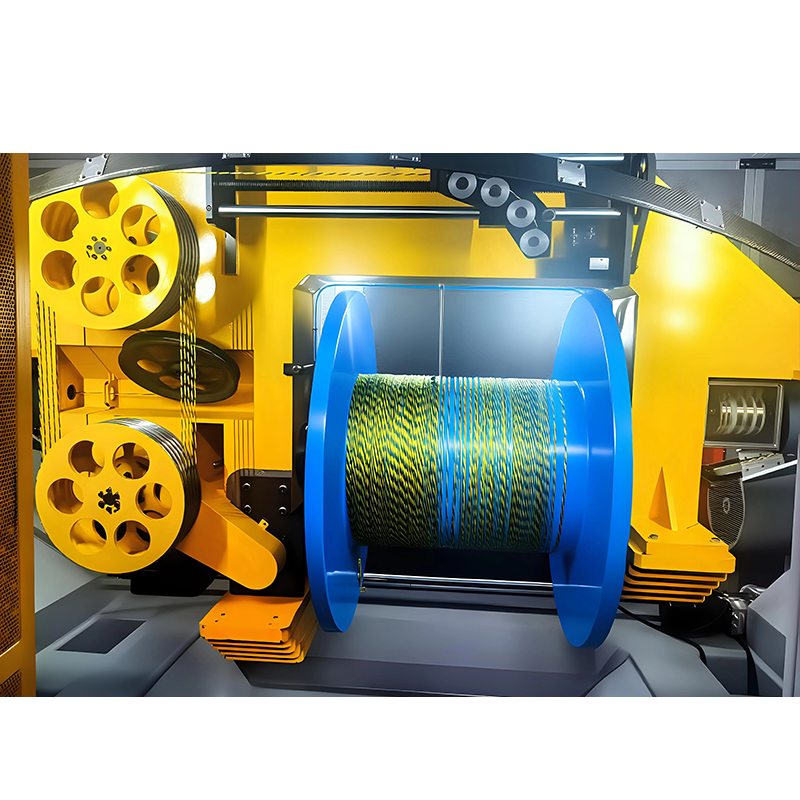 1250 dobbelt bue stranding maskine til høj-output kabel produktion Dobbeltbuet design retter sig mod mellemstore og store ledere; gennemgå spændingsbalance, leverandørspecifikationer og applikationer fra datakabler til strømledere. Se produkt →
Spørg hver leverandør om det vendingsinterval, de kan holde ved din mållinjehastighed, plus tolerancen omkring det. Et angivet interval uden tolerancetal er ikke en specifikation.
Skriv tallene i tilbudsanmodningen
Følgende skal fremgå af forespørgslen, ikke aftales mundtligt:
- Lederkonstruktion: trådantal, enkelttrådsdiameter, og om der anvendes bar eller belagt tråd.
- Læggelængde i hver retning, vendingsinterval og den tilladte afvigelse.
- Mållinjehastigheden og den resulterende hastighed lå ved denne hastighed, bekræftet af leverandøren skriftligt.
- Spolestørrelser og udbetaling tæller, da disse begrænser, hvor længe maskinen kører mellem genindlæsninger.
- Accepttest: en prøvelængde kontrolleret for lægning, rundhed og vendingsafstand, før forsendelse accepteres.
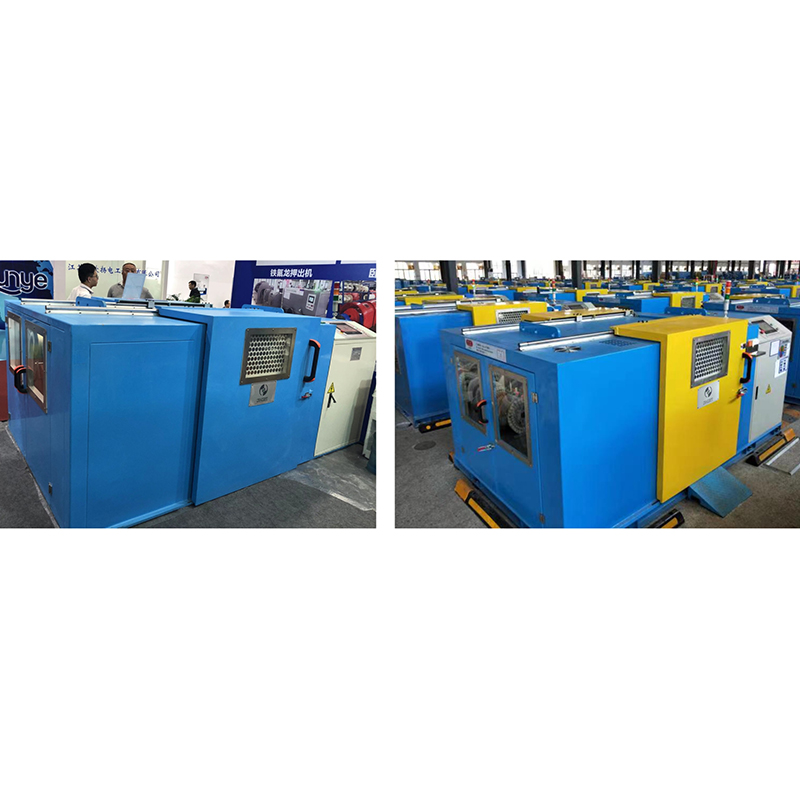
Back-twist maskiner fortjener et særskilt udseende, når cut-end adfærd er kundens klage, fordi trådbanen er designet, så lederen frigiver sin vridning gradvist i stedet for på én gang.
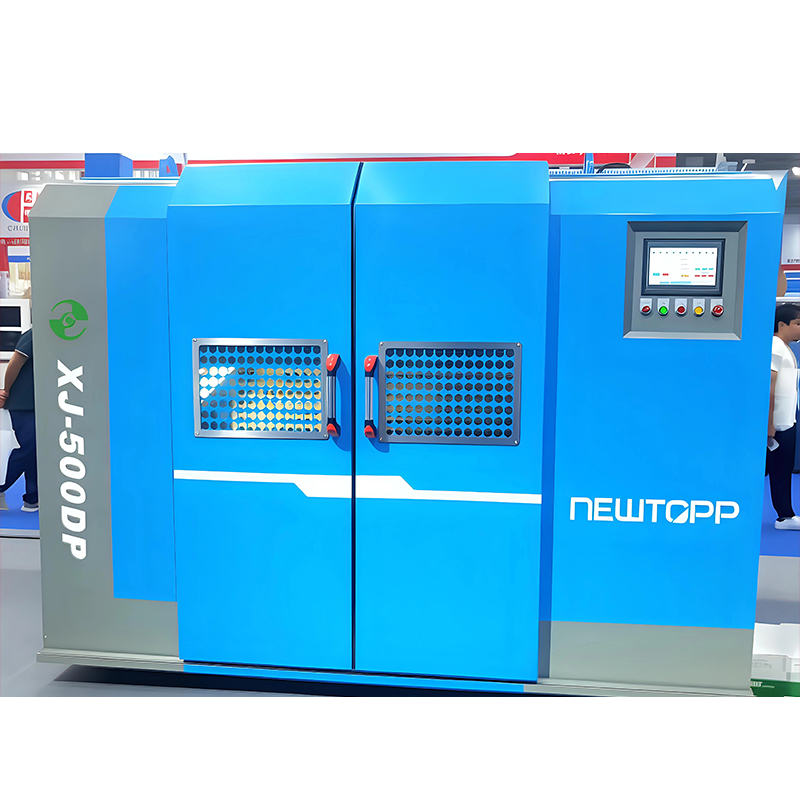 Vandret eller lodret Back-Twist Pair Stranding Machine Tilgængelig vandret eller lodret; Back-twist før parvridning reducerer skader på Cat-5e/6/6A, HDMI 2.1 og højhastighedsdatakabler. Se produkt →
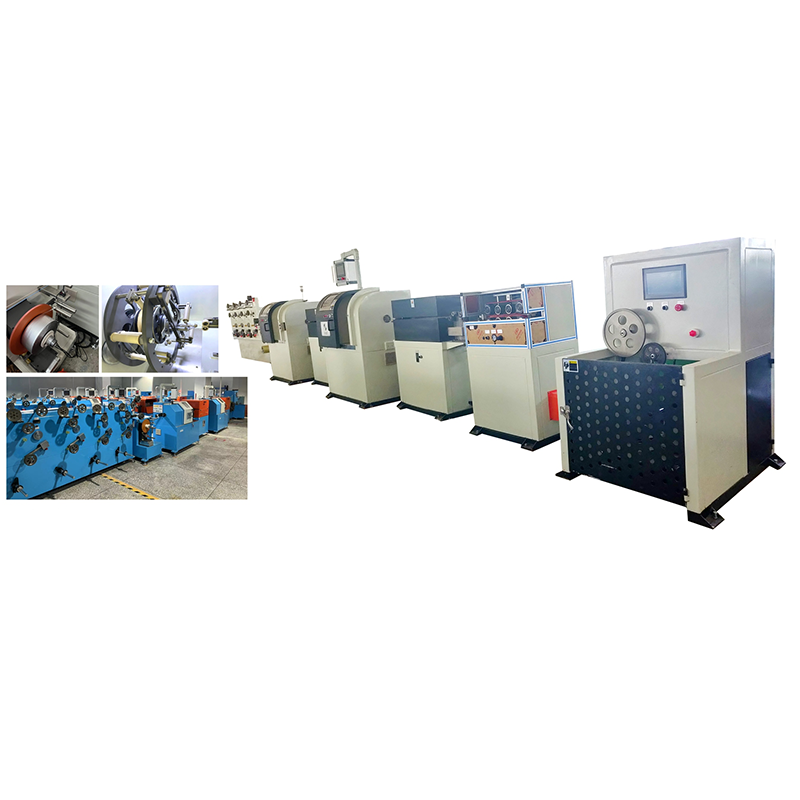
For mindre kerner og anlæg, der skifter produkter flere gange om ugen, giver en enkeltstrenget platform normalt et bedre udbytte end en højhastigheds dobbeltbuemaskine, der er underbelastet.
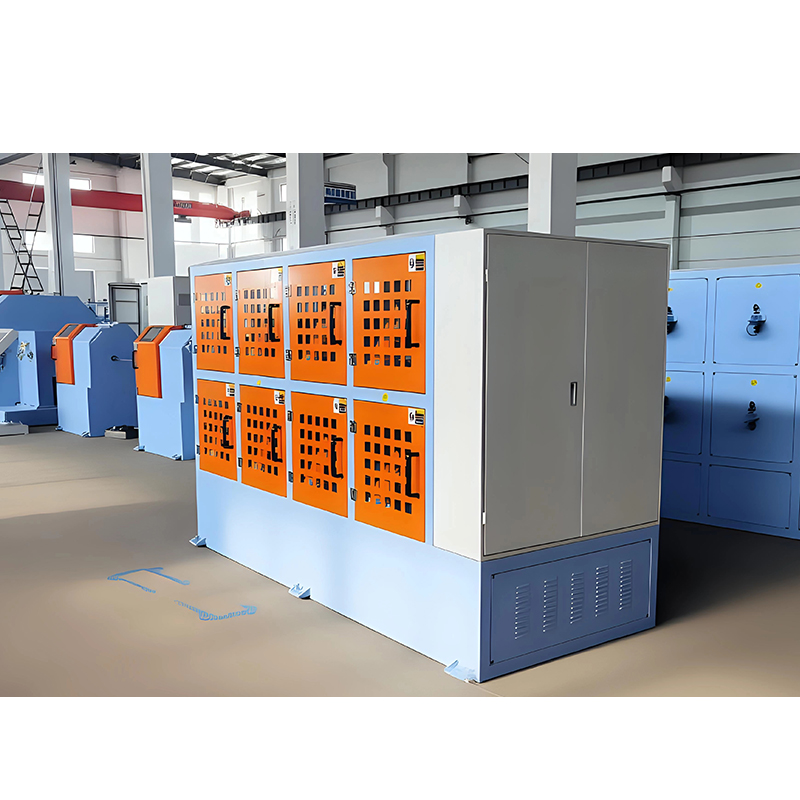 Cantilever Type Single Stranding Machine til Small-Core Production Velegnet til mindre kerner og hyppige produktændringer; kontroller spændingsstabilitet, PLC-pitch-kontrol og traversing-opsætning for problemer med overspringsstranding. Se produkt →
Typiske defekter og hvad der faktisk forårsager dem
Næsten alle problemer med overspringsstranding kan spores tilbage til spænding, synkronisering eller værktøj snarere end til selve lederdesignet.
| Defekt | Sandsynlig årsag | Hvad skal ændres |
| Fugle-bur eller wire flare ved matricen | Ujævn eller lav udbetalingsspænding, overdimensioneret dyseboring | Udlign spændingen, ændre størrelsen på formningsmatricen |
| Løs, bølget leder | Opspændingsspændingen for lav, vendingstidspunktet afdrift med linehastigheden | Hæv optagspændingen, bekræft synkroniseringen igen |
| Ujævn vendingsafstand | Capstan slip, overdreven acceleration i vendingen | Genkalibrer drevet, blødgør accelerationsrampen |
| Knækkede ledninger | Spænding over wirens grænse, slidte keramiske guider | Reducer spændingen, udskift styrene og inspicér ledningsbanen |
| Ude af rund leder | Uoverensstemmende tråddiametre, ujævn spolefyldning | Tjek tolerance for indgående ledninger, se undertrådsbelastningen |
| Kinking efter flex test | Læg for kort til den nødvendige bøjningsradius | Forlæng lægget og udvide vendeintervallet |
Ofte stillede spørgsmål
Hvad er forskellen mellem spring stranding og bundet stranding?
Overspringsstrengning vender lægningsretningen med faste intervaller, mens bundtstrenget snor sig kontinuerligt i én retning uden definerede lag. Skip stranding holder afskårne ender sammen og holder lederen rund; bundtede ledere er hurtigere at producere og tilbøjelige til at flare ved snittet.
Hvilken læggelængde skal et overspringsstrenget robotkabel bruge?
Der er ikke noget universelt tal. Arbejd fra den mindste bøjningsradius, som kablet skal overleve, og sæt derefter det længste lag, der stadig holder lederen lukket ved formningsmatricen. Et læg, der er for kort, er den sædvanlige årsag til stive, bøjede robotledere.
Kan en standard dobbelt-bue strander producere en skip lay?
Kun hvis drevet og styresystemet kan vende stævnerne nøjagtigt og gentagne gange ved produktionshastighed. Mange maskiner kan rotere begge veje, men langt færre holder et vendeinterval inden for en snæver tolerance, mens optaget bliver ved med at trække.
Er overspringsstrenging velegnet til aluminiumsledere?
Ja, forudsat at spændingerne er indstillet til aluminium frem for kobber. Aluminiumtråd er blødere og mere følsomt over for styreslid, så pay-off spænding og keramiske kontaktflader skal gennemgås, før læggeindstillingerne justeres.
Hvordan kontrollerer jeg vendingskonsistens uden at stoppe produktionen?
Tag en prøvelængde, marker vendingspunkterne langs den, og mål afstanden. Gentag kontrollen af prøver taget ved starten og slutningen af et skift. Drift mellem de to prøver betyder, at drevet mister position, når maskinen varmer op.
Beslutningen afhænger af, hvordan kablet bruges, ikke til hvilket læggemønster, der er mere moderne. Hvis din leder bøjes gentagne gange, klippes og afsluttes i hånden eller trækkes hen over et butiksgulv, skal du placere lægningslængden og vendeintervallet i købsspecifikationen lige ved siden af trådantallet og tråddiameteren. Jiangsu Newtopp Precision Machinery bygger strandings-, ekstruderings- og tapeudstyr for netop disse ledertyper, så lægspecifikationen og maskinen, der producerer den, kan matches i én samtale i stedet for tre.
-
Phone
Address
5
Copyright © 2025 Jiangsu NewTopp Precision Machinery Co., Ltd. Alle rettigheder forbeholdes. Wire & Cable Equipment Manufacturer
Fabrik for tilbehør til robotkabelproduktion
