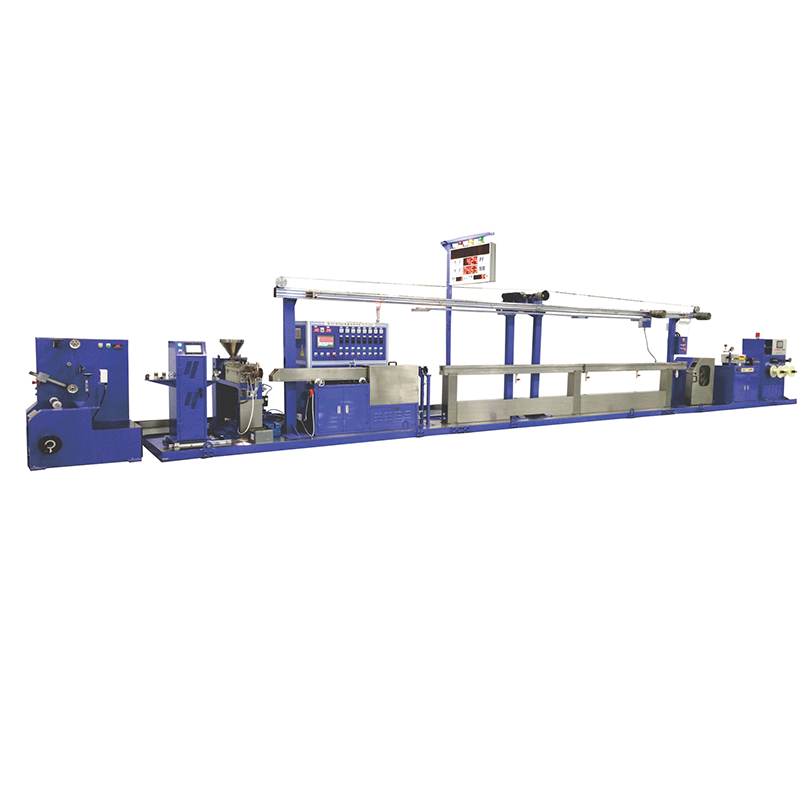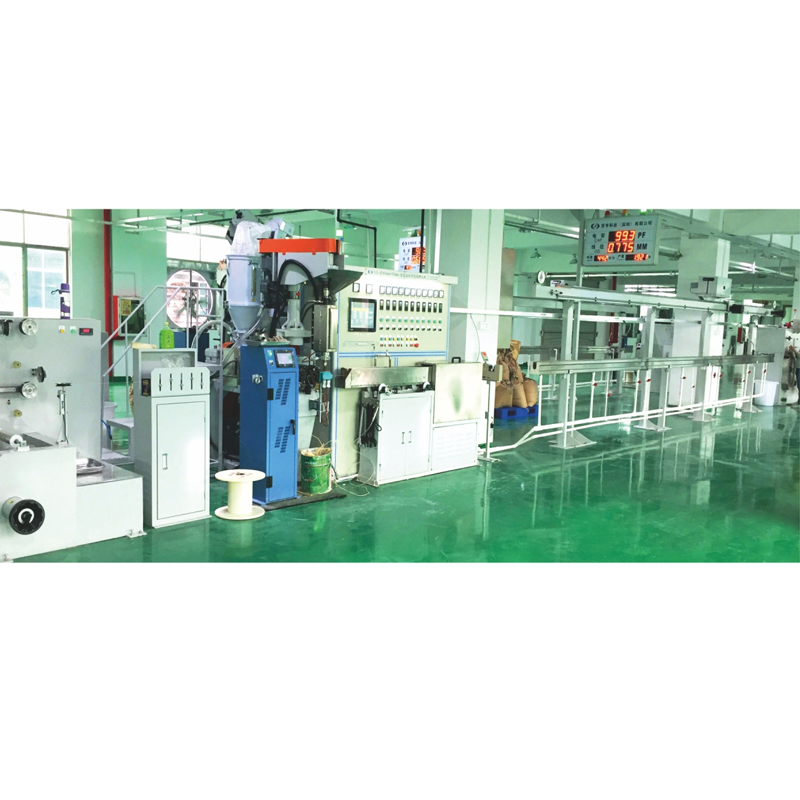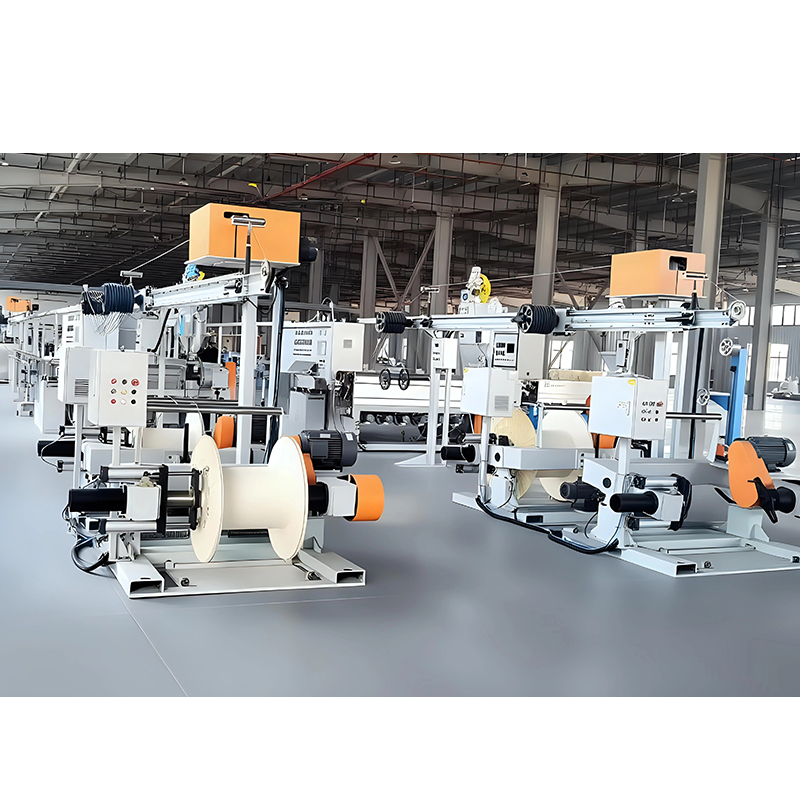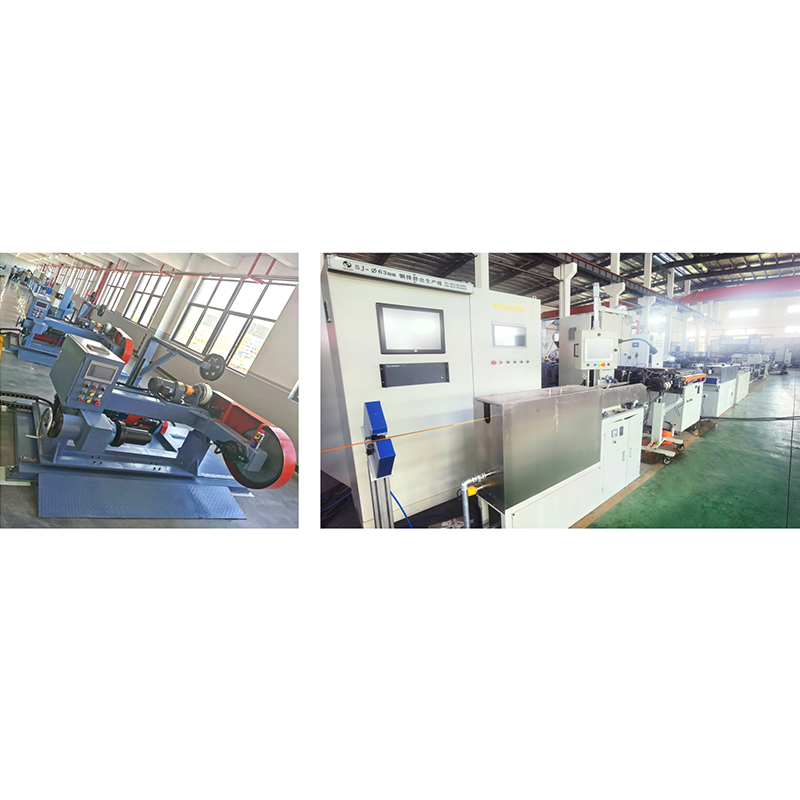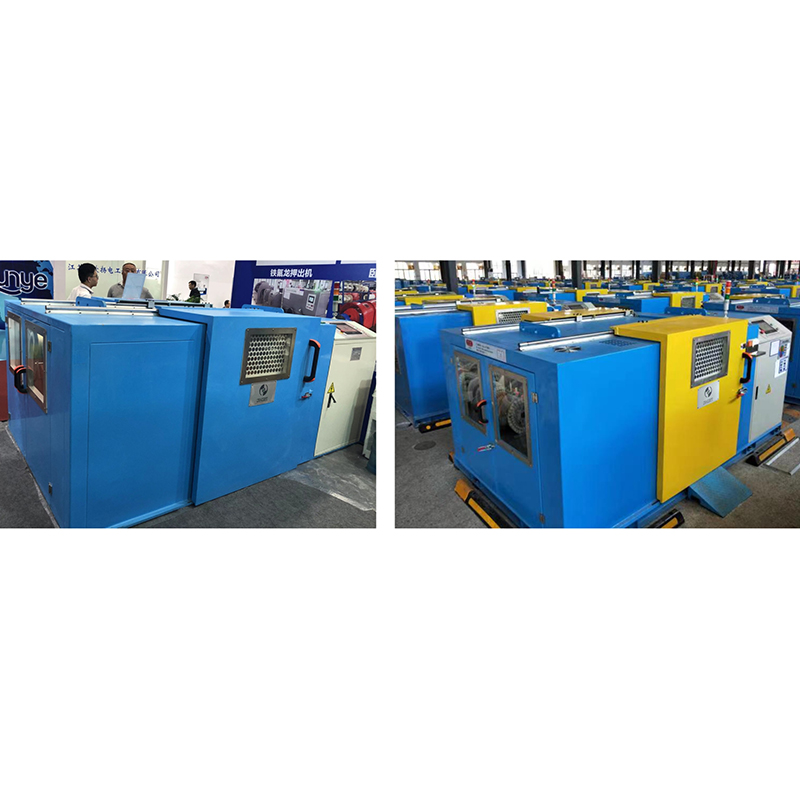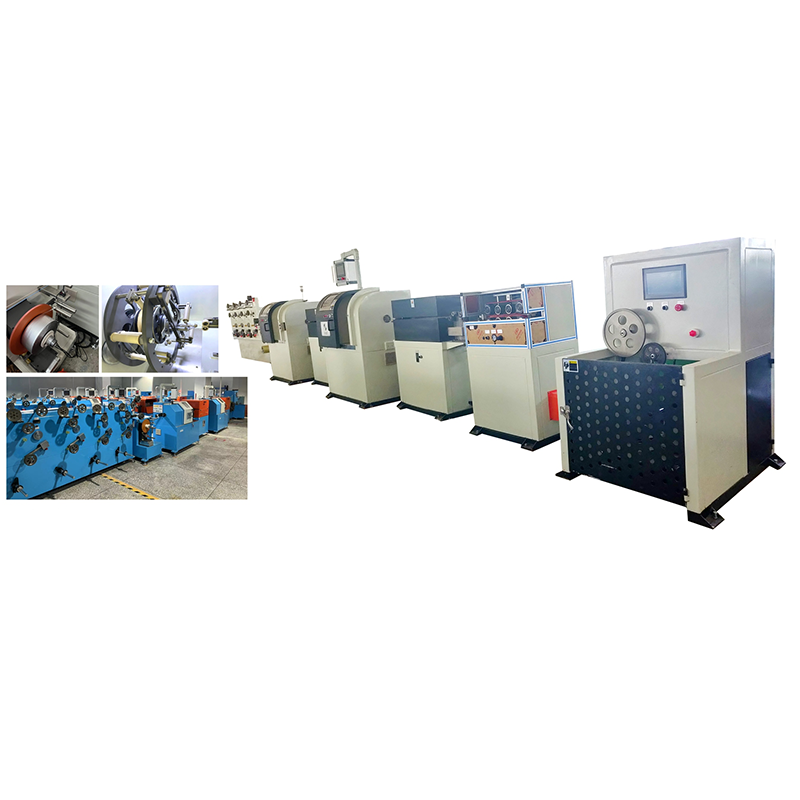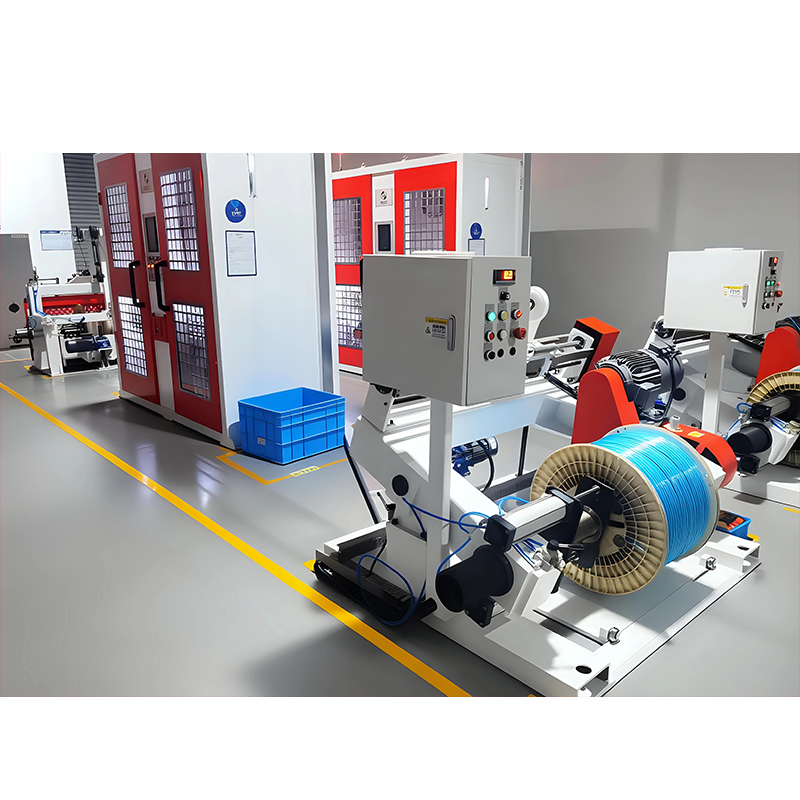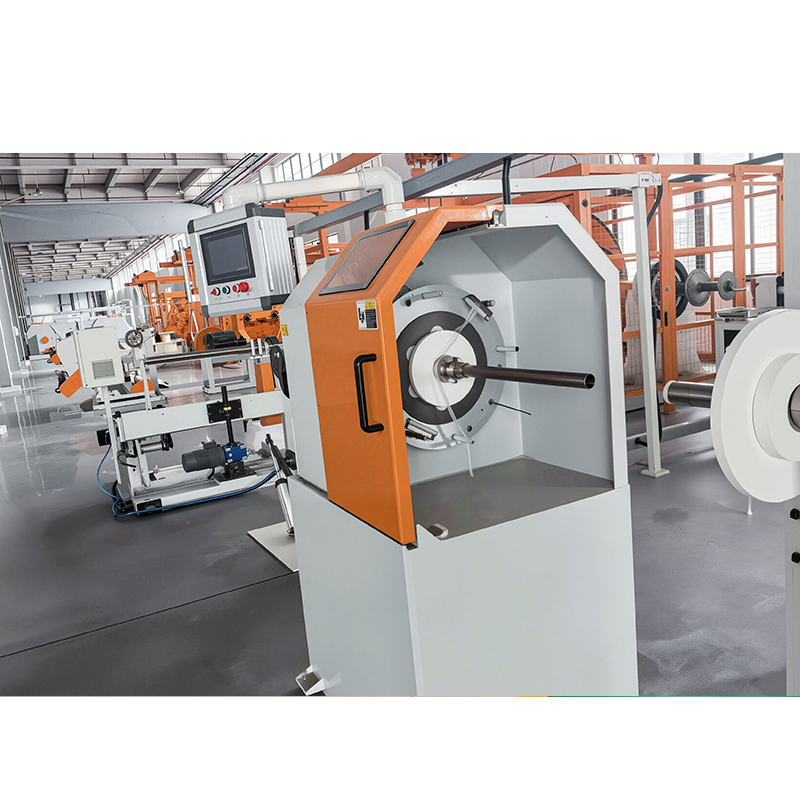




Hvad er en siliciumgummikabelfremstillingsmaskine?
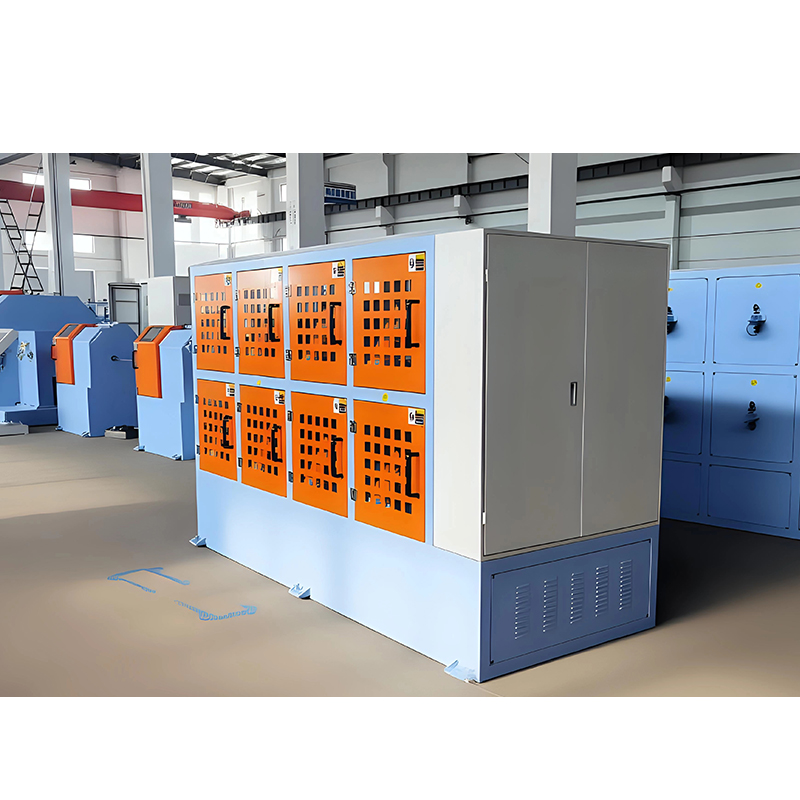
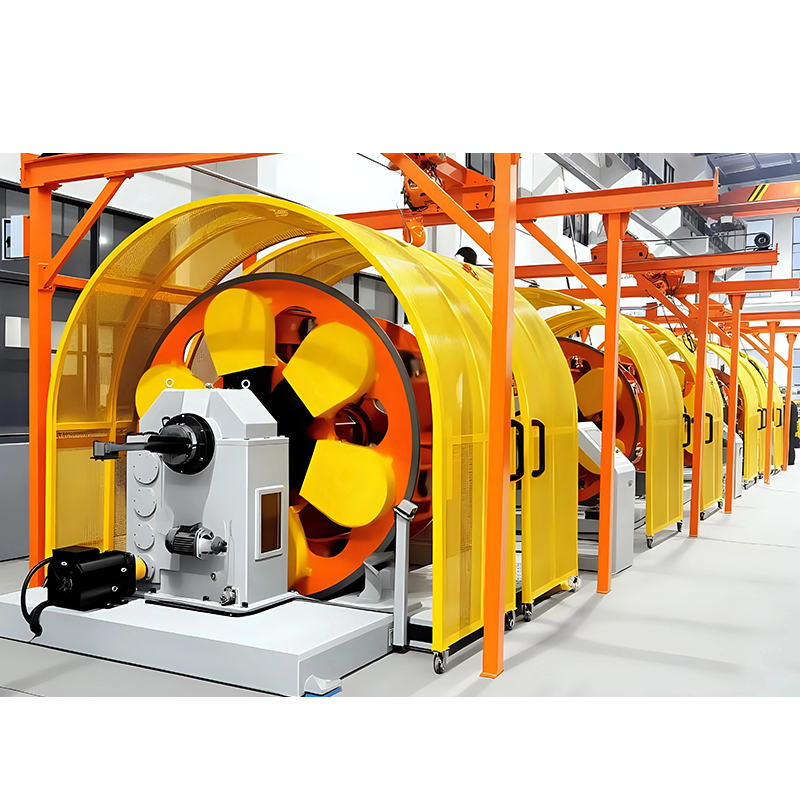
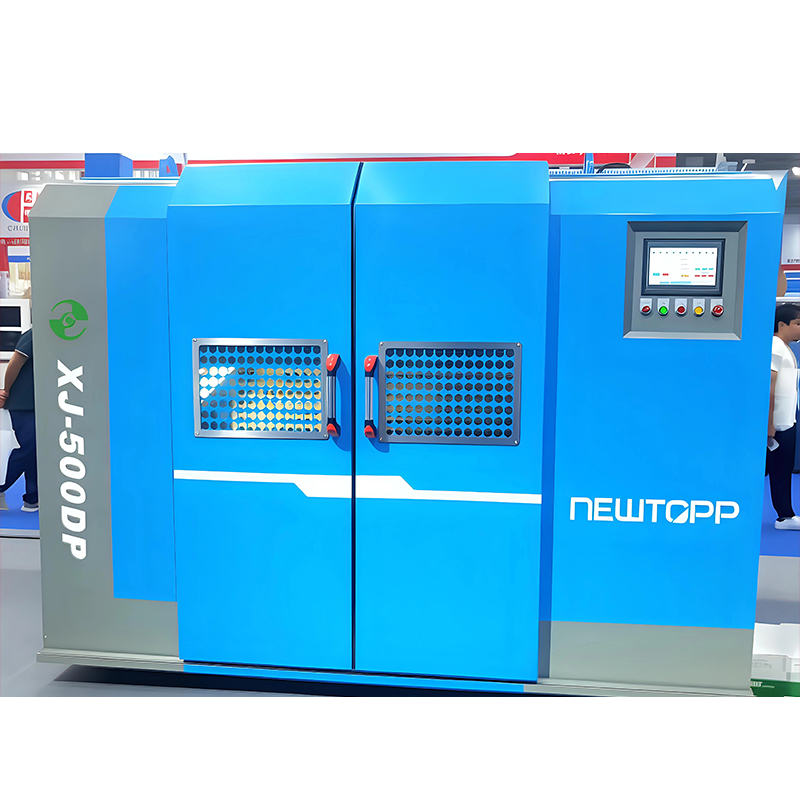
Et silikonegummi kabelfremstillingsmaskine er en komplet ekstruderingslinje, der påfører uhærdet silikonegummi rundt om en leder, vulkaniserer den i en varmlufthærdende kanal og derefter køler og opruller det færdige kabel. I produktionsmæssig henseende er det ikke en enkelt presse eller opruller; det er et koordineret maskintog, hvor ekstruderen, hærdningssektionen, køletruget og optagningen skal afstemmes efter blandingens hærdningsadfærd og kablets vægtykkelsestolerancer.
Silikonegummi er termohærdende, så det behandler anderledes end PVC eller polyethylen. Blandingen kommer ind i en koldføde-ekstruder som uvulkaniseret gummi, skal tværbindes efter ekstrudering og kan ikke tolerere højfriktionsskruen, der bruges til termoplast. En linje designet til konventionel isolering vil ikke producere ensartede silikonelag, uanset skruehastighed. For en generel forklaring af, hvordan ekstruderingslinjer samles, se vores omfattende guide til kabelekstruderingslinjer.
Kernekomponenter i en silikonegummiekstruderingslinje
Hver silikonegummikabellinje er bygget af fem funktionelle stationer, og deres specifikationer er tæt forbundet. At vælge en høj-output ekstruder uden en lige lang hærdningssektion tvinger simpelthen linjen til at køre langsommere.
| Komponent | Funktion | Udvælgelsesnotat |
|---|---|---|
| Koldfoder gummiekstruder | Blødgør silikoneforbindelsen og leverer den til krydshovedet | Temperatur-kontrolleret tønde; L/D-forhold almindeligvis 12:1 til 20:1 |
| Korshoved dø | Styrer lederen og påfører et ensartet gummilag | Matricegeometri og centerjustering kontrollerer vægtykkelseskoncentriciteten |
| Varmluftsvulkaniseringskanal | Tværbinder silikoneforbindelsen til en stabil elastomer | Længde og temperaturprofil skal passe til blandingens hærdekurve |
| Køletrug | Reducerer kabeltemperaturen før optagning | Iscenesat vandkøling forhindrer termisk chok og porøsitet |
| Afhentning og optagning | Trækker kablet med konstant spænding og ruller det op på tromler | Hastighedsstabilitet påvirker direkte diameter og ovalitet |
Sådan fungerer silikonegummikabelproduktionsprocessen
Processen har fem adskilte trin, og hver enkelt har en specifik effekt på isoleringskvaliteten.
- Før silikoneblandingen ind i kold-feed ekstruderen, hvor skruen transporterer og plastificerer den uden den høje friktionsvarme, der bruges til termoplast.
- Ekstruder rundt om lederen gennem krydshovedet og danner et koncentrisk lag over kobber- eller flertrådet leder.
- Vulkaniser kablet i en varmluftkanal, hvor peroxidkatalysatoren tværbinder gummiet til en stabil elastomer.
- Afkøl kablet gradvist i et vandtrug for at låse dimensionerne og forhindre porøsitet.
- Mål diameteren og tag det færdige kabel op på tromler med kontrolleret spænding.
Hærdningstiden afhænger af vægtykkelsen; for en typisk 2 mm silikonevæg kan hærdekanalen strække sig 12 til 30 meter på en højhastighedslinje. For producenter, der fokuserer på single-core silikoneisolerede kabler - motorledninger, varmekabel og apparatledninger - integrerer en dedikeret kerneledningsisoleringsekstruderingslinje ekstruderen, hærdekanalen, køling og optagelse i ét maskintog, hvilket forkorter idriftsættelsen og forenkler processtyringen.
Silikonegummi vs. PVC vs. PTFE: Materialesammenligning
Materialevalg, mere end maskinen, bestemmer det færdige kabels temperaturklasse og pris.
| Ejendom | Silikonegummi | PVC | PTFE/FEP |
|---|---|---|---|
| Kontinuerligt temperaturområde | -60°C til 200°C | -40°C til 105°C | -200°C til 260°C |
| Fleksibilitet ved lav temperatur | Fremragende | Dårlig til moderat | Godt |
| Flammeydelse | Selvslukkende med tilsætningsstoffer | Selvslukkende | Fremragende |
| Bearbejdningsbesvær | Kræver vulkanisering | Nemt | Meget svært |
| Relativ materialeomkostning | Høj | Lav | Meget høj |
Det praktiske budskab til en kabelproducent er det silikonegummi tjener sin investering, hvor kontinuerlig driftstemperatur over 150°C og kold fleksibilitet begge er påkrævet . For almindelige indendørs ledninger er PVC billigere at forarbejde. Til ekstreme miljøer tilbyder PTFE en højere vurdering, men til meget højere materiale- og forarbejdningsomkostninger. Maskinvalget følger produktspecifikationen, ikke omvendt.
Sådan vælger du en maskine til fremstilling af siliciumgummikabel
Udvælgelsen starter med kabelspecifikationen og måloutputtet og bevæger sig derefter gennem kontrolpræcision og leverandørkapacitet.
Definer kabelspecifikationen først
Vælg isoleringstemperaturklasse, lederstørrelse, vægtykkelse og gældende standard, før du sammenligner maskiner. Disse parametre angiver kravet til hærdet væg, som bestemmer matricegeometrien og den minimale hærdningskanallængde. Et kabel, der er normeret til 180°C og et, der er normeret til 200°C, kan bruge forskellige silikoneforbindelser med forskellige hærdekurver.
Tilpas linjehastighed til hærdningskapacitet
Linjehastigheden er begrænset af hærdetiden, ikke kun af skrueoutput. Hvis hærdningssektionen er for kort, skal operatøren sænke ledningen, indtil blandingen er helt tværbundet. Når en leverandør angiver en hastighed, så spørg hvilken lederdiameter, vægtykkelse og forbindelse den hastighed refererer til.
Evaluer vægtykkelseskontrol
Koncentrisk isolering er den mest synlige kvalitetsegenskab ved silikonekabel. Matricejustering, aftræksspændingsstabilitet og måling af lukket sløjfediameter bidrager alle sammen, så bekræft, at linjen inkluderer målefeedback i stedet for manuel justering. Detaljerne i præcisionskabelekstruderingsudstyr tydeliggør, hvad man skal kigge efter i måle- og kontrolpakken.
Bekræft processupport og eftersalgsservice
Det første produktionsforsøg er, hvor en maskines virkelige adfærd vises. En leverandør, der idriftsætter linjen med din forbindelse, træner dine operatører og holder reservedele og procesdokumentation klar, fjerner det meste af risikoen ved en ny linje.
Almindelige problemer og hvordan man undgår dem
De fleste defekter i silikonegummikabler kan spores til fire grundlæggende årsager.
- Porøsitet: fugt eller flygtige biprodukter fanget under vulkanisering; løses ved materialetørring og en korrekt temperaturprofil.
- Excentrisk isolering: skævt justeret matricehoved eller ustabil opsamlingsspænding.
- Underhærdning: hærdeafsnit for kort eller varmlufttemperatur for lav til ledningshastigheden.
- Overfladerivning eller ruhed: forkert skruehastighed, utilstrækkelig tøndeafkøling eller uegnet matrice-landlængde.
Hver af disse fejltilstande har en specifik rettelsesvej, og vores fejlfindingsvejledning til trådekstrudermaskiner dækker de grundlæggende årsager og rettelser i systematiske detaljer.
Hvorfor fuld systemoplevelse er vigtig
Når ekstruderen, hærdningssektionen og take-up kommer fra forskellige leverandører, er ansvaret for linjens ydeevne delt. En producent, der bygger det komplette maskintog, styrer grænsefladerne, hvilket gør dimensionskonsistens og hærdningsstabilitet nemmere at opnå. Jiangsu Newtopp Precision Machinery har designet og bygget kabelekstruderings-, strandings- og tapeudstyr siden 2004 med sit eget R&D-center, præcisionsbearbejdningsanlæg og tre produktionsanlæg under én organisation.
Til flerlagskonstruktioner påføres den ydre silikonekappe i en anden omgang på en wire- og kabelkappekappeekstruderingslinje, som er dimensioneret til større bundtdiametre og bibeholder den samme temperaturprofil over hærdekanalen. Samme organisation leverer også strandings- og tapemaskiner, så et komplet silikonekabelproduktionsprogram - lederstrenging, silikoneisolering og silikonekappe - kan planlægges og understøttes fra en enkelt kilde.
Ofte stillede spørgsmål
Hvad er en maskine til fremstilling af silikonegummikabel?
Det er en ekstruderingslinje, der består af en koldføde-ekstruder, krydshovedmatrice, varmluftsvulkaniseringskanal, køletrug og opsamling, bygget til at producere silikonegummiisolerede ledere eller silikonebeklædte kabler.
Er der forskel på silikonegummi og silikonegummi?
De to udtryk refererer til den samme materielle familie. Silikonegummi er den kemiske beskrivelse af polysiloxanelastomerer; siliciumgummi er almindelig industristenografi, der bruges i maskinsøgninger og produktnavne.
Kan en PVC-ekstruderingslinje behandle silikonegummi?
Normalt ikke. Silikone er en termohærdende, der skal vulkaniseres efter ekstrudering, så ledningen har brug for en varmluft- eller damphærdningssektion. Sneglegeometrien på en PVC-ekstruder adskiller sig også fra den koldføde gummiskrue, der kræves til silikone.
Hvorfor har en silikonegummilinje brug for en lang hærdekanal?
Fordi vulkanisering kræver varme og opholdstid for at tværbinde polymeren. Hærdningslængden indstiller den maksimale linjehastighed for en given vægtykkelse; afkortning reducerer simpelthen output.
Hvilken udgangshastighed kan en silikonekabellinje nå?
Typiske små silikone byggetråde produceres med 20 til 80 m/min afhængigt af lederstørrelse, vægtykkelse og hærdningssektionslængde. Tunge konstruktioner kører langsommere, fordi varme skal trænge igennem en tykkere gummivæg.
Hvordan vælger jeg mellem silikone- og PTFE-isolering?
Sammenlign den kontinuerlige temperatur, fleksibilitet og miljø. Silikone dækker de fleste højtemperatur- og fleksible kabelbehov til en lavere materialepris end PTFE, mens PTFE er valgt, hvor ekstreme temperaturklassificeringer over 200°C er obligatoriske.